

Ez a cikk a kétoldalas ragasztószórók alapelveire, alapelemeire és különböző típusaira összpontosít, és alapos-betekintést nyújt az egységes és hatékony ragasztófelvitel elérésére.
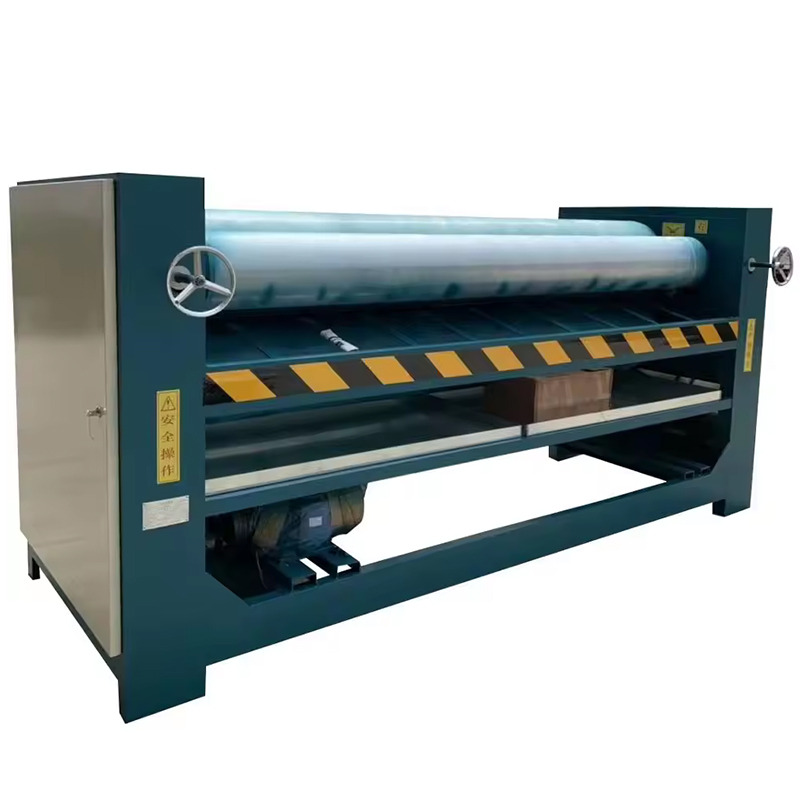
Alapvető funkció és érték a gyártósoron
A kétoldalas ragasztószóró elsődleges funkciója, hogy a ragasztót egyenletesen és mennyiségileg egyidejűleg vigye fel a furnérmag felső és alsó felületére. Az egyoldalas-szóráshoz képest alapvető értéke a következőkben rejlik:
- Megduplázott hatékonyság:A kétoldalas{0}}ragasztást egyetlen menetben végzi el, ami nagyon magas gyártási hatékonyságot eredményez.
- Kiegyensúlyozott stressz:A ragasztó mindkét oldalára történő felhordása egyenletes feszültséget hoz létre, hatékonyan csökkenti a panelszerkezet vetemedését és deformációját, és javítja a végtermék síkságát.
- A folyamat egyszerűsítése:Közvetlenül felkészíti a panelt az elrendezési folyamatra, így az automatizált, folyamatos gyártósorok nélkülözhetetlen központja.
Teljesítményét közvetlenül három fő mutató méri:a ragasztás egyenletessége, a ragasztófelhasználás ellenőrzésének pontossága és a berendezés stabilitása.
Főbb típusok és meghajtási módok
A szóróhengerek elrendezése és hajtásmódja alapján elsősorban a következő két típusba sorolhatók:
Négy-hengeres kétoldalas ragasztószóró:
- Szerkezeti jellemzők:Ez a legklasszikusabb és legelterjedtebb típus. Kettőből álladagoló görgőka ragasztó és kétszóró hengerekamelyek közvetlenül érintkeznek a panellel. A négy henger közötti hézagok és sebességkülönbségek beállításával a ragasztó mennyiségének pontos szabályozása érhető el.
- Előnyök:Nagy felhordási pontosság és egyenletes ragasztóréteg, különösen alkalmas alacsony -viszkozitású ragasztókhoz (pl. UF gyanta), valamint kalibrált forgácslap vagy nyármag furnérok precíz, vékony ragasztásához.
- Meghajtási mód:A modern modellek általában használatosakönálló hajtású szervomotorokminden görgőhöz, ami rendkívül precíz vezérlést tesz lehetővé. A specifikációk módosítása közvetlenül a HMI-n keresztül, fokozatváltás nélkül is elvégezhető.
Két-hengeres kétoldalas ragasztószóró:
- Szerkezeti jellemzők:Ez a típus viszonylag egyszerűbb felépítésű, csak felső és alsó két szóróhengert használnak a ragasztó felhordásához. Általában működik aragasztótálcavagy aorvos blade rendszerhogy ellenőrizzék az összeget.
- Előnyök:Kompakt szerkezet, egyszerűbb karbantartás, alacsonyabb költség és jobb alkalmazkodóképesség a panelvastagság változásaihoz.
- Alkalmazási forgatókönyv:Alkalmasabb nagyobb viszkozitású ragasztókhoz (pl. PVA) vagy olyan helyzetekhez, ahol az alkalmazási pontosság követelménye kevésbé szigorú.
-A fő szerkezeti összetevők mélyreható elemzése
A nagy pontosságú-négy-görgős szóró a következő alaprendszerekből áll:
Görgős rendszer:A gép szíve.
- Anyag:Általában ebből készültnagy-keménység, nagy-kopásálló-ötvözött acél vagy jó-minőségű rozsdamentes acél. A felület precíziós csiszolt és krómozott{1}} a simaság, a kopásállóság és a korrózióállóság érdekében.
- Korona kialakítása:A nyomás alatti hajlítás kompenzálására a precíziós szóróhengereket gyakran aenyhén domború profil (korona néven ismert)hogy nyomás alatt egyenletes lineáris érintkezést biztosítson a teljes szélességben.
Hézagbeállító rendszer:
- Mérési hézag:A két adagolóhenger közötti rés, amely meghatározza a szóróhengerekre átvitt ragasztófólia vastagságát. Ez a ragasztó mennyiségének elsődleges beállítása.
- Szórási rés:A szóróhenger és az adagolóhenger közötti rés, amelyet a végső ragasztófelvitel finom{0}}hangolására használnak.
- Beállítási mechanizmus:Modern berendezések használataszervomotoros{0}}hajtású csigahajtóművekdigitális, szinkron és precíz résbeállításhoz, akár századmilliméteres pontossággal.
Erőátviteli rendszer:Ez a hagyományos sebességváltóktól a kollektív hajtásokig fejlődöttTöbb független szervomotor. Ez nemcsak a mechanikai felépítést egyszerűsíti, hanem lehetővé teszi a görgők közötti fordulatszám-arány pontos szabályozását is elektronikus hajtóművön keresztül, ami a különböző ragasztási hatások (pl. összenyomás, kaparás) elérésének technikai alapja.
Ragasztó keringtető rendszer:Tartalmazza a ragasztószivattyút, a tartályt, a csöveket és a visszatérő tálcát. Egy jól-megtervezett rendszer biztosítja a folyamatos és stabil ragasztóanyag-ellátást, valamint öntisztító és szűrési{2}.
A ragasztás minőségét meghatározó kulcstényezők
- Görgősebesség és sebességarány:A szóróhenger és az adagolóhenger közötti sebességarány befolyásolja a bevonat hatását a panel felületén. A szóróhenger és az adagolóhenger közötti sebességarány határozza meg, hogy a ragasztóréteget "vékonyra kaparjuk" vagy "vastagra fektetjük".
- Ragasztó tulajdonságai:A ragasztó viszkozitása, szilárdanyag-tartalma és hőmérséklet-stabilitása kulcsfontosságú. A berendezés paramétereit a gyártás előtt pontosan be kell állítani a ragasztó jellemzői alapján.
- A panel állapota:A magfurnér síksága, vastagsága egyenletessége és felületi érdessége közvetlenül befolyásolja a ragasztóréteg egyenletességét. Felületi -porózus, kalibrált forgácslap esetén gyakran szükséges a felvitt ragasztó mennyiségének megfelelő növelése.


